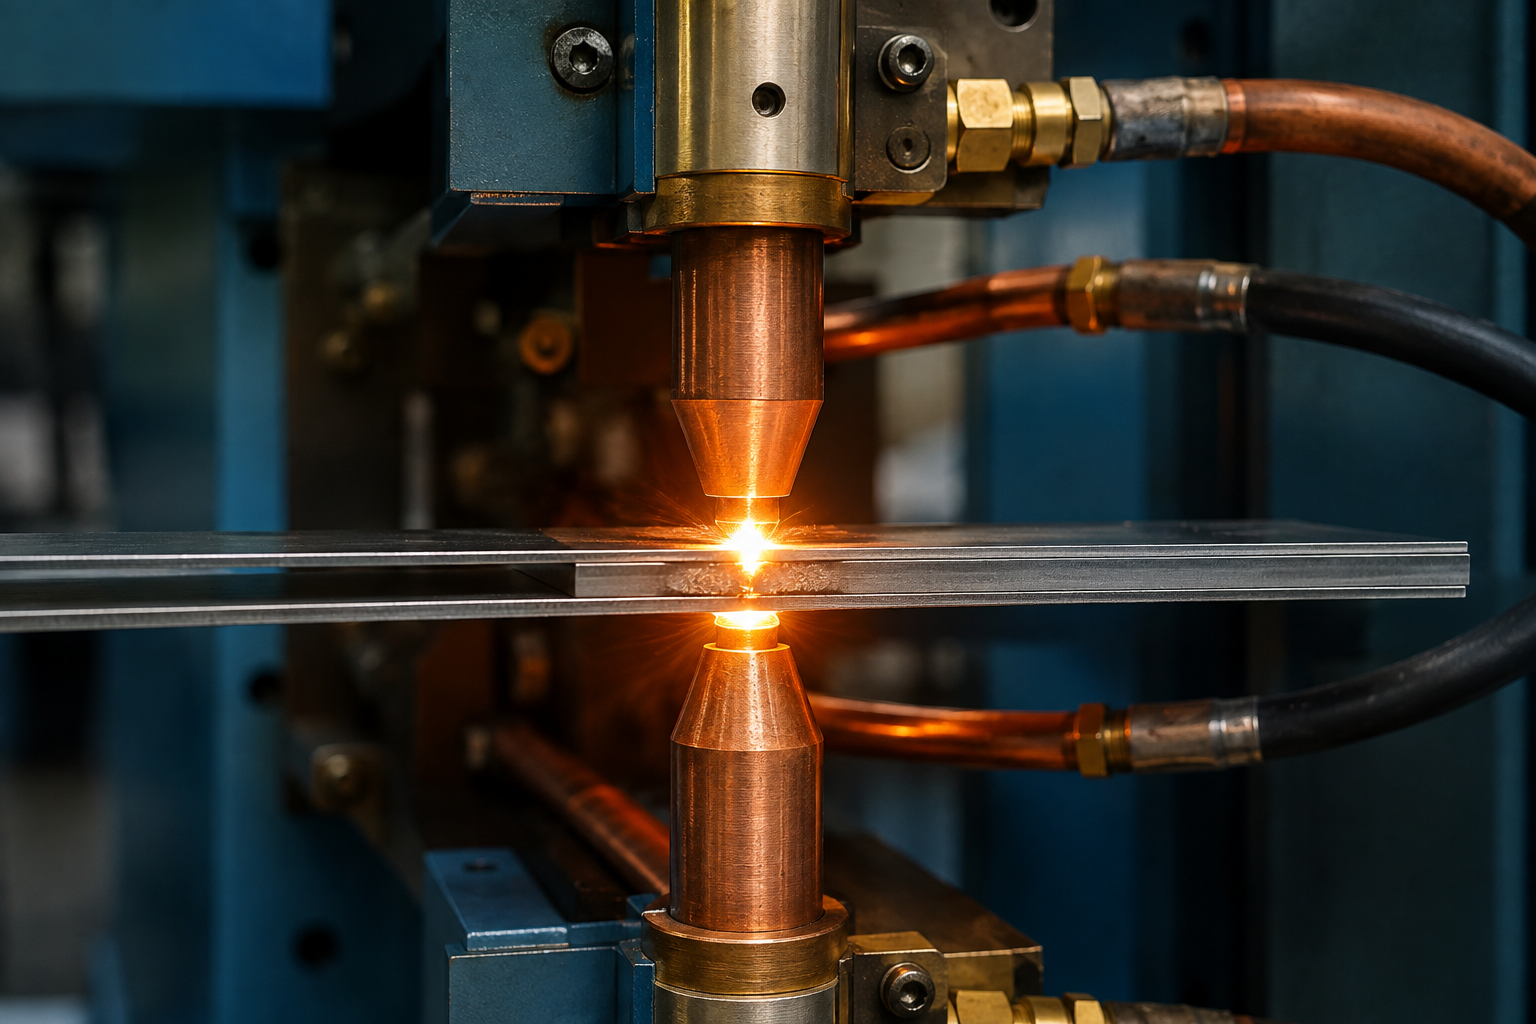
نحوه عملکرد دستگاه جوش نقطهای MFDC
دستگاه جوش نقطهای MFDC یکی از فناوریهای پیشرفته در جوشکاری مقاومتی است که برای اتصال دو یا چند قطعه فلزی، بهویژه ورقهای فلزی، مورد استفاده قرار میگیرد. در این روش، برخلاف سیستمهای جوش نقطهای AC که جریان جوش با فرکانس شبکه مستقیماً به ترانسفورماتور اعمال میشود، جریان ورودی ابتدا به جریان مستقیم تبدیل شده و سپس با استفاده از یک اینورتر با فرکانس بالا به ترانسفورماتور جوش منتقل میشود.
عبارت MFDC مخفف Medium Frequency Direct Current به معنی «جریان مستقیم با فرکانس متوسط» است. این فناوری با کنترل دقیق جریان، زمان جوشکاری و فشار الکترودها، امکان ایجاد جوشهایی با کیفیت و تکرارپذیری بالا را فراهم میکند.
جوش نقطهای MFDC چیست؟
جوش نقطهای یکی از روشهای جوشکاری مقاومتی است که در آن دو قطعه فلزی بین دو الکترود قرار گرفته و تحت فشار قرار میگیرند. سپس جریان الکتریکی از محل تماس قطعات عبور میکند. مقاومت الکتریکی موجود در محل اتصال باعث تولید گرما میشود و این گرما فلز را تا رسیدن به حالت مناسب برای تشکیل اتصال، گرم میکند.
در سیستم MFDC، فرآیند تولید و انتقال جریان با استفاده از تجهیزات الکترونیکی قدرت و اینورتر انجام میشود. در نتیجه، جریان خروجی بهصورت DC و با فرکانس بالاتر از فرکانس شبکه در بخش ترانسفورماتور کنترل میشود.
اجزای اصلی دستگاه جوش نقطهای MFDC
برای درک نحوه عملکرد دستگاه MFDC، ابتدا باید با اجزای اصلی آن آشنا شویم. مهمترین بخشهای این سیستم عبارتاند از:
- منبع تغذیه: انرژی الکتریکی مورد نیاز دستگاه را تأمین میکند.
- یکسوکننده: جریان AC ورودی را به جریان DC تبدیل میکند.
- بخش اینورتر: جریان DC را با فرکانس بالا سوئیچ و به ترانسفورماتور منتقل میکند.
- ترانسفورماتور MFDC: ولتاژ را کاهش داده و جریان بسیار بالاتری را برای عملیات جوشکاری فراهم میکند.
- یکسوکننده خروجی: جریان خروجی ترانسفورماتور را به جریان DC تبدیل میکند.
- الکترودهای جوش: جریان را به قطعات منتقل کرده و همزمان فشار لازم برای ایجاد اتصال را اعمال میکنند.
- کنترلر: پارامترهایی مانند جریان، زمان جوشکاری، زمان پیشفشار و پسفشار را کنترل میکند.
- سیستم خنککاری: از افزایش بیش از حد دمای ترانسفورماتور، الکترودها و سایر قطعات جلوگیری میکند.
مراحل عملکرد دستگاه جوش نقطهای MFDC
عملکرد دستگاه جوش نقطهای MFDC را میتوان در چند مرحله اصلی بررسی کرد. این مراحل بهصورت هماهنگ توسط سیستم کنترل دستگاه انجام میشوند.
۱. ورود جریان برق به دستگاه
در ابتدا برق AC از شبکه وارد دستگاه میشود. بسته به طراحی سیستم، برق ورودی میتواند تکفاز یا سهفاز باشد. در دستگاههای صنعتی MFDC معمولاً استفاده از ورودی سهفاز باعث توزیع متعادلتر توان در شبکه میشود.
۲. تبدیل جریان AC به DC
جریان AC ورودی توسط بخش یکسوکننده به جریان DC تبدیل میشود. این مرحله یکی از تفاوتهای مهم سیستم MFDC با دستگاههای جوش مقاومتی AC است.
پس از یکسوسازی، انرژی الکتریکی DC در مدار قدرت دستگاه برای ورود به مرحله اینورتر آماده میشود.
۳. تبدیل DC به جریان با فرکانس بالا
در مرحله بعد، اینورتر با استفاده از کلیدهای الکترونیکی قدرت، جریان DC را با فرکانس بالا سوئیچ میکند. فرکانس کاری در سیستمهای MFDC معمولاً در محدوده چند صد هرتز تا چند کیلوهرتز قرار دارد و مقدار دقیق آن به طراحی دستگاه بستگی دارد.
افزایش فرکانس باعث میشود ترانسفورماتور جوش نسبت به ترانسفورماتورهای فرکانس شبکه، ابعاد و وزن کمتری داشته باشد و بتواند توان مورد نیاز جوشکاری را با سرعت بیشتری منتقل کند.
۴. کاهش ولتاژ و افزایش جریان توسط ترانسفورماتور
جریان با فرکانس بالا وارد ترانسفورماتور MFDC میشود. وظیفه ترانسفورماتور، کاهش ولتاژ و افزایش جریان است.
در جوشکاری مقاومتی، برای ایجاد حرارت کافی در نقطه اتصال به جریان بسیار زیادی نیاز است. بنابراین ترانسفورماتور، انرژی الکتریکی را به شکلی تبدیل میکند که جریان بالا در سمت ثانویه برای جوشکاری در دسترس باشد.
۵. یکسوسازی جریان خروجی
پس از ترانسفورماتور، جریان توسط مدار یکسوساز خروجی به جریان مستقیم تبدیل میشود. در نتیجه، جریان DC با مقدار بالا به سمت الکترودهای جوش هدایت میشود.
استفاده از جریان DC باعث میشود انتقال جریان به محل جوش کنترلشدهتر باشد و جریان جوش از شکل موج پیچیده جریان AC مستقل شود.
۶. اعمال فشار توسط الکترودها
قبل از عبور جریان جوش، الکترودها قطعات فلزی را در محل موردنظر تحت فشار قرار میدهند. این فشار باعث میشود قطعات بهخوبی در تماس با یکدیگر قرار گرفته و شرایط مناسبی برای عبور جریان ایجاد شود.
مقدار فشار الکترود یکی از پارامترهای مهم در کیفیت جوش است. فشار نامناسب میتواند باعث افزایش مقاومت تماس، پاشش، کاهش استحکام جوش یا ایجاد عیوب در نقطه جوش شود.
۷. عبور جریان و ایجاد حرارت
پس از قرار گرفتن قطعات بین الکترودها، جریان DC با شدت بالا از مسیر جوش عبور میکند. به دلیل وجود مقاومت الکتریکی در محل تماس ورقها، انرژی الکتریکی به انرژی حرارتی تبدیل میشود.
مقدار حرارت تولیدشده را میتوان بهصورت ساده با رابطه زیر بیان کرد:
Q = I² × R × t
در این رابطه:
- Q: انرژی یا حرارت تولیدشده
- I: جریان جوش
- R: مقاومت الکتریکی مسیر جوش
- t: مدت زمان عبور جریان
همانطور که از رابطه مشخص است، جریان جوش تأثیر بسیار زیادی بر مقدار حرارت تولیدشده دارد؛ زیرا جریان به توان دوم در رابطه ظاهر میشود.
۸. تشکیل هسته جوش
با عبور جریان، محل تماس دو قطعه گرم میشود. اگر مقدار جریان و زمان بهدرستی تنظیم شده باشند، فلز در ناحیه اتصال به دمای مناسب برای تشکیل هسته جوش میرسد.
این ناحیه که معمولاً به شکل یک هسته کوچک در محل تماس دو ورق ایجاد میشود، پس از سرد شدن باعث ایجاد اتصال مکانیکی بین قطعات خواهد شد.
۹. قطع جریان و خنک شدن نقطه جوش
پس از پایان زمان جوشکاری، جریان قطع میشود اما الکترودها برای مدت مشخصی همچنان فشار خود را حفظ میکنند. این مرحله به خنک شدن و تثبیت هسته جوش کمک میکند.
در بسیاری از سیستمهای صنعتی، آب خنککننده نیز در مسیر الکترودها و ترانسفورماتور جریان دارد تا دمای قطعات در محدوده مناسب باقی بماند.
نقش کنترلر در دستگاه MFDC
کنترلر یکی از مهمترین بخشهای دستگاه جوش نقطهای MFDC است. این بخش وظیفه دارد پارامترهای فرآیند جوشکاری را با دقت کنترل کند تا نقاط جوش ایجادشده کیفیت یکنواختی داشته باشند.
برخی از پارامترهایی که توسط کنترلر تنظیم یا مدیریت میشوند عبارتاند از:
- جریان جوش
- زمان عبور جریان
- زمان پیشفشار
- زمان نگهداری
- زمان پسفشار
- فشار یا نیروی الکترود
- تعداد پالسهای جوش
کنترل دقیق این پارامترها باعث میشود فرآیند جوشکاری قابل تکرار باشد و کیفیت نقاط جوش در تولید انبوه حفظ شود.
چرا در MFDC از فرکانس بالا استفاده میشود؟
یکی از ویژگیهای مهم سیستم MFDC استفاده از اینورتر با فرکانس بالاتر از فرکانس شبکه است. افزایش فرکانس در ترانسفورماتور باعث کاهش اندازه و وزن هسته ترانسفورماتور میشود.
به همین دلیل ترانسفورماتورهای MFDC میتوانند نسبت به ترانسفورماتورهای سنتی 50 یا 60 هرتز، طراحی فشردهتر و وزن کمتری داشته باشند. این موضوع بهخصوص در رباتهای جوشکار و خطوط تولید خودکار اهمیت زیادی دارد.
مزایای عملکرد دستگاه جوش نقطهای MFDC
استفاده از فناوری MFDC در مقایسه با سیستمهای سنتی AC میتواند مزایای متعددی ایجاد کند، از جمله:
- کنترل دقیقتر جریان جوش
- پایداری بیشتر فرآیند جوشکاری
- کاهش وزن و ابعاد ترانسفورماتور
- پاسخ سریعتر سیستم کنترل
- امکان کنترل دقیقتر پارامترهای جوش
- کاهش اثرات نامتعادلی بار در شبکه در طراحیهای مناسب سهفاز
- مناسب بودن برای خطوط تولید اتوماتیک و رباتیک
- قابلیت جوشکاری طیف متنوعی از ورقهای فلزی
- مناسب بودن برای کاربردهای حساس به کیفیت و تکرارپذیری جوش
تفاوت عملکرد MFDC و دستگاه جوش نقطهای AC
در دستگاههای جوش نقطهای AC، جریان متناوب شبکه مستقیماً در فرآیند جوشکاری مورد استفاده قرار میگیرد و ترانسفورماتور معمولاً با فرکانس شبکه کار میکند. اما در سیستم MFDC، جریان ورودی ابتدا یکسوسازی شده، سپس توسط اینورتر با فرکانس بالا سوئیچ میشود و در نهایت جریان DC با شدت بالا در سمت خروجی ایجاد میشود.
بنابراین مسیر کلی انرژی در یک سیستم MFDC را میتوان به شکل زیر نمایش داد:
AC ورودی ← یکسوساز ← DC ← اینورتر ← ترانسفورماتور MFDC ← یکسوساز خروجی ← الکترودها ← قطعه کار
کاربردهای دستگاه جوش نقطهای MFDC
به دلیل کنترلپذیری بالا و قابلیت استفاده در خطوط تولید، دستگاههای MFDC در صنایع مختلف مورد استفاده قرار میگیرند. مهمترین کاربردهای آن عبارتاند از:
- صنعت خودروسازی
- تولید قطعات بدنه خودرو
- صنایع فلزی و ورقکاری
- تولید لوازم خانگی
- تولید قطعات الکتریکی و الکترونیکی
- خطوط تولید اتوماتیک و رباتیک
- جوشکاری ورقهای فولادی و برخی آلیاژهای سبک
جمعبندی نحوه عملکرد MFDC
دستگاه جوش نقطهای MFDC با تبدیل انرژی الکتریکی و کنترل دقیق جریان، شرایط مناسبی برای ایجاد جوش مقاومتی فراهم میکند. در این سیستم، برق AC ورودی ابتدا به DC تبدیل میشود. سپس اینورتر، انرژی DC را با فرکانس بالا به ترانسفورماتور منتقل میکند. ترانسفورماتور ولتاژ را کاهش داده و جریان را تا مقدار مورد نیاز جوشکاری افزایش میدهد. جریان خروجی پس از یکسوسازی به الکترودها منتقل شده و از محل اتصال قطعات عبور میکند.
مقاومت الکتریکی موجود در محل اتصال باعث تولید حرارت میشود و در صورت تنظیم صحیح جریان، زمان و فشار الکترود، هسته جوش تشکیل میشود. پس از قطع جریان و ادامه فشار الکترودها، محل جوش خنک شده و اتصال نهایی شکل میگیرد.
به همین دلیل، کنترل دقیق جریان، زمان و فشار از مهمترین عوامل در عملکرد صحیح دستگاه جوش نقطهای MFDC و دستیابی به جوش باکیفیت و تکرارپذیر است.